接线不再瞎摸索!伺服电动夹爪标准接线方法与实操避坑指南
用过伺服电动夹爪的工程师应该都有体会,它的调试难点不在于参数调节,很多时候卡在上电接线环节。不少新手照着图纸硬接,看似线路没问题,上电后却出现不报故障、无法动作、信号紊乱,甚至偶尔烧驱动器的情况。
其实伺服电动夹爪的接线逻辑一点不复杂,市面上绝大多数机型,基本就分为IO硬线接线和总线通讯接线两种方式。两种接法适用场景完全不同,接错不仅设备跑不起来,还会给后期量产埋下隐患。今天我结合现场实操经验,用通俗易懂的大白话,完整讲透伺服夹爪的正规接线流程和实操细节。
先说说最常用、最稳妥的IO硬线接线方式,也是简易产线、固定工序的首选方案。这种接线逻辑和普通气缸特别像,上手门槛极低,适合不想做复杂通讯配置的设备场景。
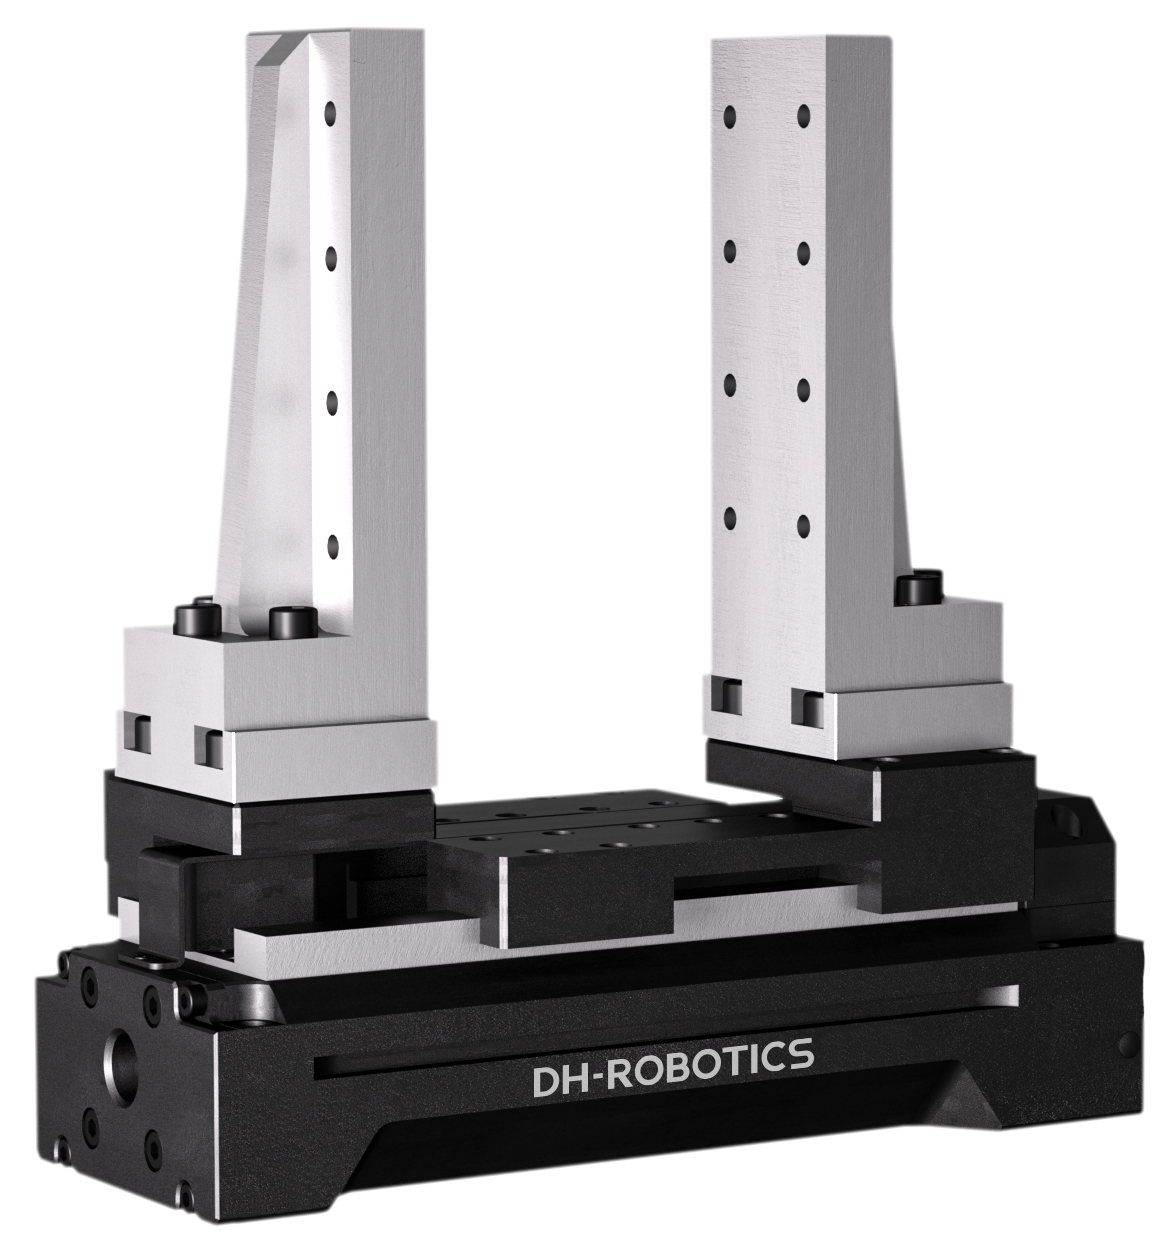
整套线路主要分为供电线和信号线两部分。供电部分统一工业24V直流供电,正负极一定要区分清楚,这是最基础也是最容易出错的地方。严禁正负极反接,轻则设备无法启动、指示灯不亮,严重时会直接烧毁驱动器主板,造成不必要的设备损耗。
信号线部分主要对接PLC输入输出点位,常规预留松开、夹紧两路触发信号,同时反馈夹紧到位、松开到位两路状态信号。接线时按照端子定义一一对应接入,不用额外配置协议,接好通电就能识别信号。整套流程简单粗暴、稳定性极高,几乎不会出现通讯掉线、信号延迟的问题。
不过IO接线也有局限性,所有力度、速度、行程参数,都需要提前在驱动器上预设固化。设备运行过程中没法实时改参,一旦需要换产,就得重新连电脑调试,不太适合多品类柔性生产工况。
第二种是高端柔性产线主流的总线通讯接线,常见包含EtherCAT、Modbus等主流协议。相比于硬线接线,这种接法线路更精简,智能化程度也更高,是目前精密自动化产线的主流升级方向。
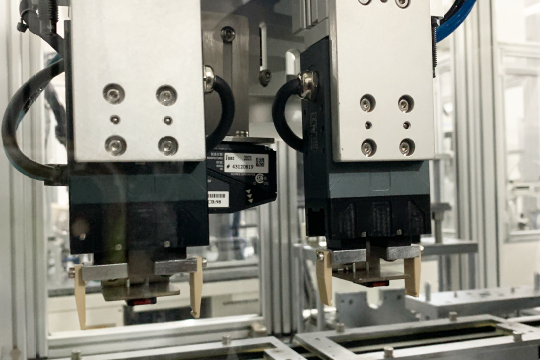
总线接线最大的特点就是线路集成度高,不用密密麻麻接一堆信号点。只需要一根通讯线,配合标准24V供电线,就能实现所有功能。抓取、松开、角度旋转、扭矩调节等所有指令,都能通过总线数据下发,不用改动任何硬件线路。
这种接法优势特别明显,生产过程中可以实时修改力度、速度、行程参数,还能同步读取夹爪实时负载、位置状态、故障代码,方便产线数据追溯和异常报警。唯一不足就是接线后需要简单配置通讯地址、波特率等基础参数,比IO接线多一步配置流程。
不管选择哪种接线方式,现场这几个避坑细节一定要记牢。接线全程必须断电操作,带电插拔线路很容易击穿接口;走线尽量避开强电动力线,防止电磁干扰导致信号抖动、动作失灵;所有插头卡扣务必锁紧,设备高频震动工况下,松动线路是设备间歇性故障的头号诱因。
另外新手容易忽略屏蔽线接地问题,总线通讯接线时,屏蔽层一定要规范接地,不接地或者接地不良,长期运行很容易出现通讯闪断、数据波动等疑难问题,排查起来特别耗时。
接完线路后,不要直接跑量产,建议先做上电测试。手动空载测试开合是否顺畅、信号反馈是否正常、有无报错代码,确认硬件线路无误后,再接入自动化程序自动运行。
简单总结一下选型逻辑:单一工序、固定物料、追求稳定省事,优先IO硬线接线;频繁换产、需要实时调参、智能数据采集工况,直接用总线通讯接线。摸透这两种标准接线方法,基本能搞定所有伺服电动夹爪的对接需求,从源头杜绝接线故障。